微孔光泽度仪怎么选?以三恩时微孔光泽度仪为例的选型指南
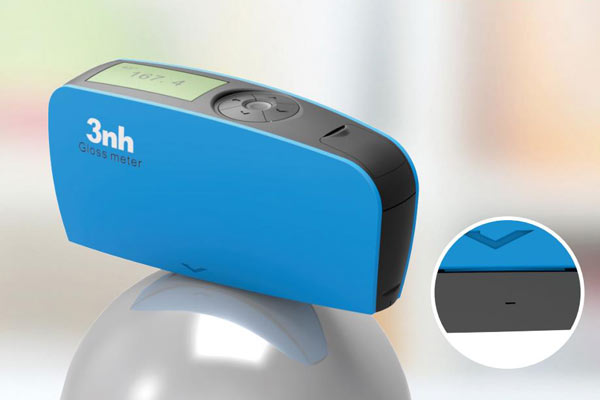
在电镀、五金、塑料、电子等制造行业,很多工件表面弯曲、狭小、形状不规则,用常规口径的光泽度仪测,探头接触面太大,在弧面和窄边上贴不平、光线溢散,数据要么测不到、要么严重失真。这类场景的解决方案,就是使用微孔光泽度仪。它通过缩小测量光斑,能紧密贴合曲面、异形和小尺寸工件,精准捕捉狭小区域的真实光泽。本文以三恩时微孔光泽度仪为例,梳理了微孔光泽度仪的选型要点。
为什么需要微孔光泽度仪?
常规光泽度仪测量光斑较大,如60°测量达9×15mm,在以下场景会遇到瓶颈:
曲面、弧面工件:大探头贴合不严,光线在曲面溢散、角度偏移,数据不准;
小尺寸零件:垫片、窄边、微型工件面积小于光斑,测不到有效区域;
异形、不规则工件:接触面不足,无法稳定测量。
微孔光泽度仪把测量光斑缩小到2×3mm、2×4mm量级,可以:紧密贴合弧面、异形、小尺寸样品表面;消除大探头带来的测量误差;无需复杂夹具即可稳定贴合,直接读取真实光泽值;适合流水线批量抽检小件。
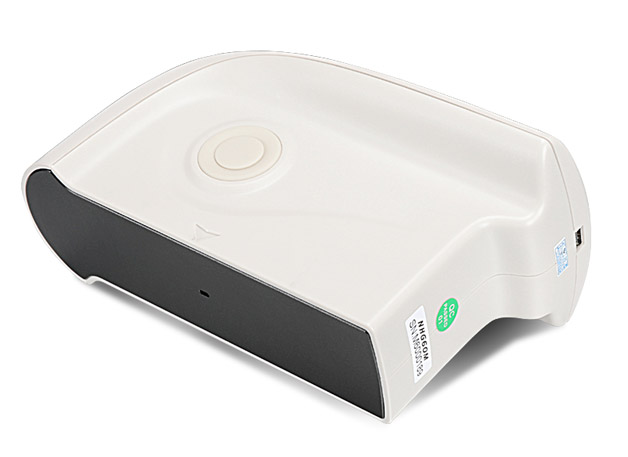
三恩时微孔光泽度仪代表型号:
三恩时是国内光泽度仪专业厂家,其微孔系列覆盖不同需求。追求多功能、需要统计与质管模式、数据上传的,优先选NHG60M;侧重基础便携测量、覆盖多行业常规小件检测的,YG60M更经济。其参数对比如下:
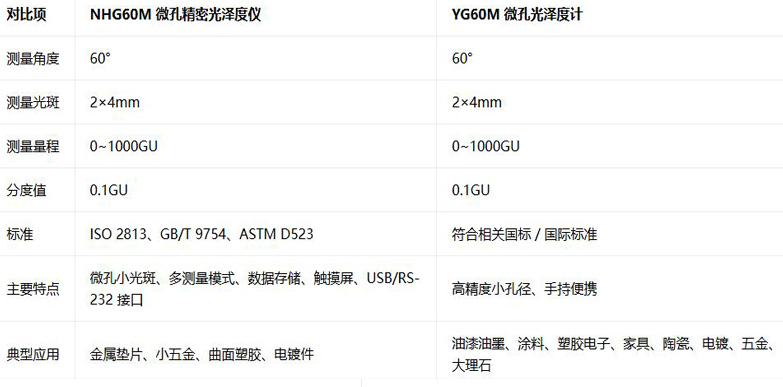
以三恩时微孔光泽度仪解读微孔光泽度仪选型要点:
微孔光泽度仪是曲面、小件、异形工件光泽检测的精准利器。选型时重点盯住测量光斑、测量角度、量程精度、测量模式、数据接口与标准符合性等多个维度,再结合被测工件的真实尺寸与材质来确定型号。
1.测量光斑尺寸:光斑越小,能测的工件越精密。根据被测工件最小有效区域选择光斑,如2×4mm光斑适配小型垫片、薄片窄边、曲面小件等。
2.测量角度:60°通用角度覆盖大多数材料;若被测件为高光泽表面60°读数>70GU,需搭配20°角;哑光面则需85°角。建议按材料光泽选单角度或三角度机型。
3.量程与精度:量程:一般0~1000GU,高光材质需覆盖到2000GU;精度:分度值0.1GU,重复精度需满足应用要求,如0~100GU时±0.2GU。
4.测量模式:基本测量、统计测量、连续测量、质管测量等模式,匹配不同质检场景。
5.数据存储与传输:自带数据存储,可连续记录多组数据;支持USB、RS-232等接口,可上传上位机做质量统计与分析。
6.标准符合性:优先选符合ISO 2813、GB/T 9754、ASTM D523等标准的机型,数据具通用性和可比性。
7.便携与续航:曲面小件常在产线多点抽检,选机身小巧、手持操作、续航长,如大容量锂电池的机型,提升使用体验。
 赞 (222)
-
从喷涂到入库光泽度仪用标准数值贯穿家具漆面全流程质量管控
家具漆面的光泽问题,最麻烦的地方不是测不出来,而是问题出现得太晚:喷涂时看着挺好,流平后开始变;组装时发现边角光泽不对;入库抽检才发现整批偏哑,这时再返工,成本已经压上去了。光泽管控的关键,是把测量点从最后一道前移到每一个环节。本文为大家讲解了光泽度仪是如何从喷涂到入库,用标准数值贯穿家具漆面全流程质量管控的。
-
微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势
质检员拿光泽度仪去测电镀塑胶件光泽度,读数每次都不一样。原因并不在仪器坏,而在于仪器光斑比这个按键还宽,光斑溢出按键边缘,落到旁边的塑胶本体和空气上,测到的数值自然波动大。这类场景在电镀塑胶行业相当普遍,也正是微孔光泽度仪存在的理由。本文介绍了微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势。
-
微孔光泽度仪:小弧微面、窄边工件光泽度检测利器
光泽度检测里,有一类工件最让人头疼:小弧面和窄边工件。这类工件面积小、表面弯,普通光泽度仪一放上去,要么盖不住、要么贴不平,测出来的数值飘忽不定,等于没测。专门破解这个难题的,就是微孔光泽度仪。微孔光泽度仪凭什么能测准小弧面、窄边?本文为大家做了讲解。
-
光泽度仪质检选型必看:普通光泽度仪和微孔光泽度仪区别
采购光泽度仪时,很多质检人员会在普通光泽度仪和微孔光泽度仪之间犯难:两者外观差不多、都能测GU值,价格却差一截,到底该选哪种?买错了会不会测不准?答案就藏在测量孔径这一个关键参数里。孔径不同,决定了你能测什么样品、测得准不准。本文讲清楚普通光泽度仪和微孔光泽度仪的区别,给你一份质检选型参考。
-
小样品、曲面件光泽度为什么测量难?微孔光泽度仪怎选?
五金小件、曲面工件、首饰弧面、微型塑胶件等样品用普通光泽度仪总测不准。要么读数偏低、要么波动大、要么重复性差,问题出在测量光斑太大。微孔光泽度仪用极小光斑,专门解决小样品、曲面件光泽度测不准难题。本文为大家分析了为了什么小样品、曲面件光泽度难测量?微孔光泽度仪如何解决这类问题?