从喷涂到入库光泽度仪用标准数值贯穿家具漆面全流程质量管控
家具漆面的光泽问题,最麻烦的地方不是测不出来,而是问题出现得太晚:喷涂时看着挺好,流平后开始变;组装时发现边角光泽不对;入库抽检才发现整批偏哑,这时再返工,成本已经压上去了。光泽管控的关键,是把测量点从最后一道前移到每一个环节。本文为大家讲解了光泽度仪是如何从喷涂到入库,用标准数值贯穿家具漆面全流程质量管控的。
光泽度仪是干什么的仪器?
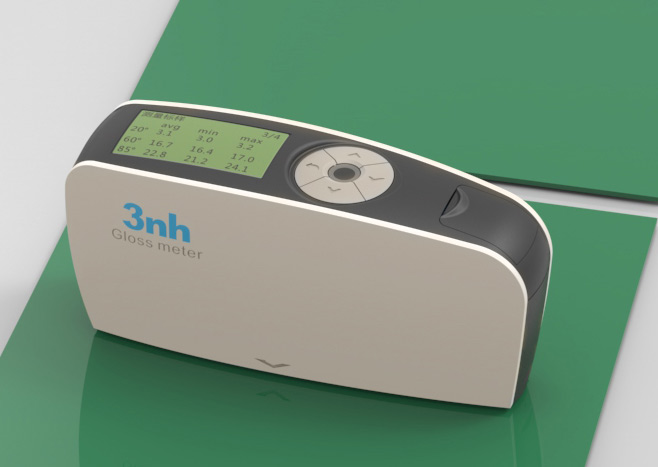
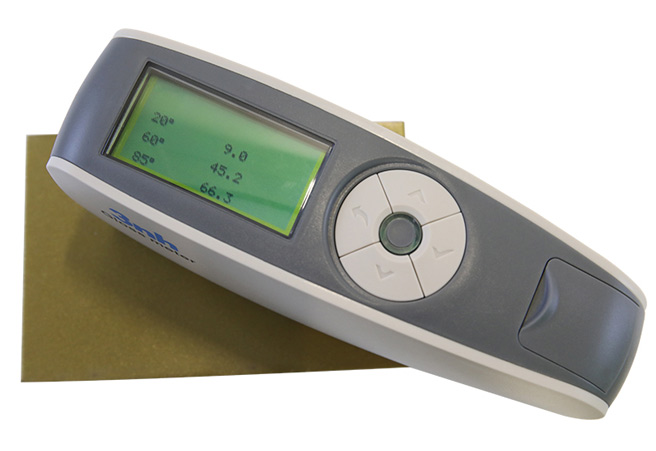
光泽度仪是专门测量物体表面光泽程度的检测仪器,它把肉眼看到的亮不亮、亮到什么程度变成可读的光泽单位(GU)数值。其工作原理是用固定角度的光源照射被测表面,接收镜面反射方向的光强,与标准板比值换算成光泽度数据。常用测量角度为60°(基准),高光泽表面用20°、低光泽表面用85°以提高分辨力;技术依据为ISO 2813、ASTM D523、GB/T 9754等标准,计量上需符合JJG 696等规程并定期校准。要强调的是,它测的是表面有多亮、多反光,不是颜色、不是粗糙度、也不是雾度。
光泽度仪广泛用于各类材料表面光泽的质量管控,是外观质检的核心工具。典型应用包括:家具与木器漆面、汽车漆与修补漆、建筑涂料与墙面漆、塑料件与家电外壳、陶瓷与瓷砖、纸张与印刷油墨、金属表面处理、石材与地板、皮革与纺织品涂层、化妆品包材等。它在各环节发挥的作用是:来料检验,核对原材料/半成品光泽是否达标;生产过程管控,监控喷涂、抛光、涂层、覆膜等工艺的稳定性,及时调整参数;成品出厂检验,按内控上下限判定合格与否;研发与竞品对比,量化不同配方、工艺的光泽差异;客户验收与争议处理,用统一数值标准说话,避免目测分歧。可以说,光泽度仪把表面质感这种主观感受变成了客观、可追溯的质检数据,是涂料、家具、汽车、塑料、印刷等行业不可或缺的表面质量检测仪器。
从喷涂到入库光泽度仪用标准数值贯穿家具漆面全流程质量管控:
光泽度仪用于家具漆面全流程的质量管控,首先需要用标准数值立基准,也就是把客户样板和工艺文件里的目标光泽值,变成全流程唯一的判定标尺。家具漆面管控的起点是确定标准:根据产品类型选定测量角度,在标准板上确认目标GU值和上下限允差,形成工艺内控文件。之后从喷涂首件、过程巡检到成品入库,所有测量都沿用同一角度、同一口径、同一测量方法,这样不同班组、不同时间、不同批次的数据才能直接比较。没有统一标准数值,亮不亮就只能靠老师傅目测,既无法判定合格,也无法追溯原因。
那么,光泽度仪从喷涂到入库如何用标准数值贯穿家具漆面全流程质量管控?首先是喷涂首件检测,按标准值确认喷涂参数,首件合格才放量;其次是过程巡检,按批次抽检、多点测量取平均值与标准偏差,监控光泽波动,及时调整喷涂量、稀释比例、打磨抛光工艺与环境温湿度;接着是固化后复测,漆膜干燥固化后光泽会变化,判定必须取固化后的实测值,不能以湿膜目测为准;再接着是成品入库,按上下限做合格判定,测量数据存档、按批次追溯,形成可查的质量记录;最后是异常反查,光泽偏低多与膜厚不足、稀释过度、打磨不到位有关,偏高多与喷涂量过大、流平异常有关,用数据定位原因后调整再复测。
光泽管控的价值,不在于入库存档时有个数,而在于每个环节都有数、每个数都能对上、每个偏差都能回溯到工序。从喷涂到入库,用同一套标准数值贯穿,光泽才从事后发现变成过程可控,家具漆面的品质才真正稳得住。
光泽度仪数值是如何贯穿家具漆面外观质量管控的?
外观管控最容易出问题的地方是各说各话,光泽度仪的价值首先在于把外观描述转成统一数值。做法是:按漆种与档位确定60°光泽中心值,配上限板、下限板形成允差区间,并把测量角度、测点位置、测量次数、仪器与校准状态一并写入作业标准。这样亮光、半哑、哑光不再是口头形容,而是可判定的区间;设计、喷涂、质检、客户看到的是同一套数值与同一块限度板,争议就有了共同的裁决依据。要想把全流程数据串起来,可以从这几个角度入手:同一角度,全程使用同一测量角度。中途换角度,前后数据不可比,趋势分析就失效。同一测点方案,每个品类固定测点位置,不同批次按同一位置测,才能看趋势。同一判定区间,档位区间与允差写进企业标准/客户合同,各环节按同一区间判,避免喷涂说合格、入库说不合格。
 赞 (11)
-
从喷涂到入库光泽度仪用标准数值贯穿家具漆面全流程质量管控
家具漆面的光泽问题,最麻烦的地方不是测不出来,而是问题出现得太晚:喷涂时看着挺好,流平后开始变;组装时发现边角光泽不对;入库抽检才发现整批偏哑,这时再返工,成本已经压上去了。光泽管控的关键,是把测量点从最后一道前移到每一个环节。本文为大家讲解了光泽度仪是如何从喷涂到入库,用标准数值贯穿家具漆面全流程质量管控的。
-
微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势
质检员拿光泽度仪去测电镀塑胶件光泽度,读数每次都不一样。原因并不在仪器坏,而在于仪器光斑比这个按键还宽,光斑溢出按键边缘,落到旁边的塑胶本体和空气上,测到的数值自然波动大。这类场景在电镀塑胶行业相当普遍,也正是微孔光泽度仪存在的理由。本文介绍了微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势。
-
微孔光泽度仪:小弧微面、窄边工件光泽度检测利器
光泽度检测里,有一类工件最让人头疼:小弧面和窄边工件。这类工件面积小、表面弯,普通光泽度仪一放上去,要么盖不住、要么贴不平,测出来的数值飘忽不定,等于没测。专门破解这个难题的,就是微孔光泽度仪。微孔光泽度仪凭什么能测准小弧面、窄边?本文为大家做了讲解。
-
光泽度仪质检选型必看:普通光泽度仪和微孔光泽度仪区别
采购光泽度仪时,很多质检人员会在普通光泽度仪和微孔光泽度仪之间犯难:两者外观差不多、都能测GU值,价格却差一截,到底该选哪种?买错了会不会测不准?答案就藏在测量孔径这一个关键参数里。孔径不同,决定了你能测什么样品、测得准不准。本文讲清楚普通光泽度仪和微孔光泽度仪的区别,给你一份质检选型参考。
-
小样品、曲面件光泽度为什么测量难?微孔光泽度仪怎选?
五金小件、曲面工件、首饰弧面、微型塑胶件等样品用普通光泽度仪总测不准。要么读数偏低、要么波动大、要么重复性差,问题出在测量光斑太大。微孔光泽度仪用极小光斑,专门解决小样品、曲面件光泽度测不准难题。本文为大家分析了为了什么小样品、曲面件光泽度难测量?微孔光泽度仪如何解决这类问题?