微孔光泽度仪:小弧微面、窄边工件光泽度检测利器
光泽度检测里,有一类工件最让人头疼:小弧面和窄边工件。这类工件面积小、表面弯,普通光泽度仪一放上去,要么盖不住、要么贴不平,测出来的数值飘忽不定,等于没测。专门破解这个难题的,就是微孔光泽度仪。微孔光泽度仪凭什么能测准小弧面、窄边?本文为大家做了讲解。
微小弧面、窄边工件光泽度为什么测不准?
市面上普通光泽度仪,大多采用大口径设计,适合大尺寸的平面物体的光泽度测量,在测量小弧面、窄边工件光泽度时,会导致测量数据不准或波动大,主要受以下几种因素影响:
1.测量口径盖不住
普通光泽度仪测量孔径较大,而窄边工件的窄处只有几毫米,小弧面件的有效测量区更小。仪器口径一大,测到的不只是工件,还混进了背景和样品台,读数失真。
2.弧面贴不平,角度跑偏
光泽度测量要求测量口平整贴合表面。弧面上贴上去,中间贴住了、两边翘起,入射角、反射角都偏离标定角度,光泽度读数严重不准。
3.定位困难,读数乱跳
窄边、小弧面本身面积小、易移动,每次测量位置和贴合状态都不同,读数忽高忽低,无法复现。
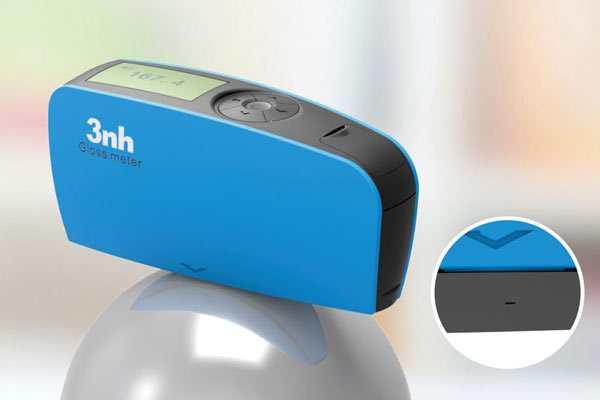
微孔光泽度仪如何解决微小弧面、窄边工件光泽度测量难题?
微孔光泽度仪是采用极小测量孔径的光泽度仪,专为小件、窄边、曲面、微区设计。如三恩时NHG60M为2×3mm,YG60M为2×4mm,YMG60与YMG60S是Φ4mm的圆形光斑、立式机身,可用于内凹与外凸弧面。光斑变小带来两个直接好处:一是贴得进去,光斑能完整落在窄边或小平面上,不必跨到边界之外,漏光与串光大幅减少。二是曲率影响被局部化,光斑覆盖的角度范围越小,这段圆弧越接近一个局部平面,读数也就越接近该点的真实反射状态。使用微孔光泽度仪,可以从以下方面解决小弧面、窄边工件光泽度测量难题?
1.小孔径装得下窄边:测量孔小到能覆盖窄边工件的窄处,光线只落在工件本身,不混入背景,读数准。
2.弧面测局部微区:对弧面件,不必测整个弧面,对准弧面上相对平整的一小块微区测量,贴合更到位,角度偏差大幅减小,测值更接近真实。
3.稳定位、稳读数:小口径让测点可以精准锁定,同一测点重复测量多次,数值稳定、可复现,解决“读数乱跳”的核心痛点。
小弧面、窄边工件之所以“测不准”,病根在“口径大盖不住、弧面贴不平、定位稳不住”。而微孔光泽度仪正是对症的利器。它采用小口径设计,装得下窄边、盖得住小弧面,排除背景干扰;可测局部微区,对准弧面平整处,减小角度失真;读数稳定、可复现。它广泛服务于消费电子、汽车配件、五金电镀、首饰钟表、家电、卫浴、化妆品包装等小件密集行业,是这些“小而弯”工件光泽管控的不二之选。
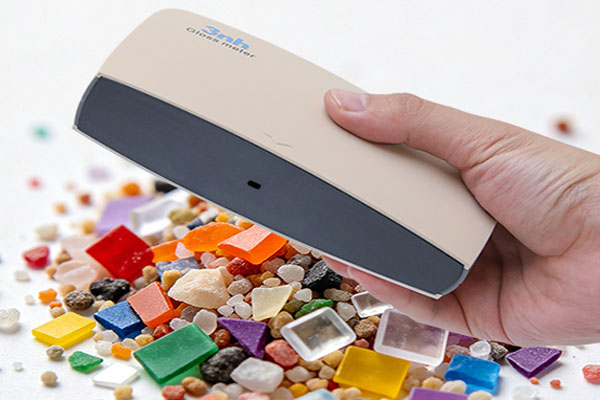
微孔光泽度仪测量不同微小弧面、窄边工件光泽度方法:
1.窄边样品
测量窄边样品,核心是留余量。窄边宽度最好在4mm以上,让2×3mm或2×4mm的光斑完整落在面上,四周都留出一点。沿长度方向取3个点,避开两端的圆角过渡区。那里曲率在变,数值必然跳动。手机中框的侧边、装饰条、铝型材的窄面,都按这个方法。
2.小弧面样品
测量小弧面样品,核心是固定位置。弧面上的读数与所处角度强相关,弧顶和侧腰的数值本来就不该相等。做法是自制备一个简单的靠模或定位块,让每次测量都落在同一弧段、同一角度上;用同模具、同工艺的标准件作基准,只做“这件与基准差多少”的判断。
3.微小样品
测量微小样品,核心是离边距离。Logo面、按键顶面、卡扣平面这类位置虽然平,但面积小,测点要离边至少留出一个光斑的距离,避免边缘效应。
 赞 (61)
-
从喷涂到入库光泽度仪用标准数值贯穿家具漆面全流程质量管控
家具漆面的光泽问题,最麻烦的地方不是测不出来,而是问题出现得太晚:喷涂时看着挺好,流平后开始变;组装时发现边角光泽不对;入库抽检才发现整批偏哑,这时再返工,成本已经压上去了。光泽管控的关键,是把测量点从最后一道前移到每一个环节。本文为大家讲解了光泽度仪是如何从喷涂到入库,用标准数值贯穿家具漆面全流程质量管控的。
-
微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势
质检员拿光泽度仪去测电镀塑胶件光泽度,读数每次都不一样。原因并不在仪器坏,而在于仪器光斑比这个按键还宽,光斑溢出按键边缘,落到旁边的塑胶本体和空气上,测到的数值自然波动大。这类场景在电镀塑胶行业相当普遍,也正是微孔光泽度仪存在的理由。本文介绍了微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势。
-
微孔光泽度仪:小弧微面、窄边工件光泽度检测利器
光泽度检测里,有一类工件最让人头疼:小弧面和窄边工件。这类工件面积小、表面弯,普通光泽度仪一放上去,要么盖不住、要么贴不平,测出来的数值飘忽不定,等于没测。专门破解这个难题的,就是微孔光泽度仪。微孔光泽度仪凭什么能测准小弧面、窄边?本文为大家做了讲解。
-
光泽度仪质检选型必看:普通光泽度仪和微孔光泽度仪区别
采购光泽度仪时,很多质检人员会在普通光泽度仪和微孔光泽度仪之间犯难:两者外观差不多、都能测GU值,价格却差一截,到底该选哪种?买错了会不会测不准?答案就藏在测量孔径这一个关键参数里。孔径不同,决定了你能测什么样品、测得准不准。本文讲清楚普通光泽度仪和微孔光泽度仪的区别,给你一份质检选型参考。
-
小样品、曲面件光泽度为什么测量难?微孔光泽度仪怎选?
五金小件、曲面工件、首饰弧面、微型塑胶件等样品用普通光泽度仪总测不准。要么读数偏低、要么波动大、要么重复性差,问题出在测量光斑太大。微孔光泽度仪用极小光斑,专门解决小样品、曲面件光泽度测不准难题。本文为大家分析了为了什么小样品、曲面件光泽度难测量?微孔光泽度仪如何解决这类问题?