陶瓷光泽度仪怎么选型?陶瓷光泽度仪怎么把“感觉”变成“标准”?
瓷砖、陶瓷砖的生产和质检中,光泽度是和色差并重的一项外观指标。客厅铺的是亮面抛光砖还是哑光仿古砖,光泽度直接决定了产品档次和消费者观感。要管控好陶瓷光泽度,就得有一台靠谱的光泽度仪。但市面上的仪器参数各异,很多采购人员不知道重点看什么。那么,陶瓷光泽度仪怎么选型?陶瓷光泽度仪怎么把“感觉”变成“标准”?下文为大家一文讲清楚。
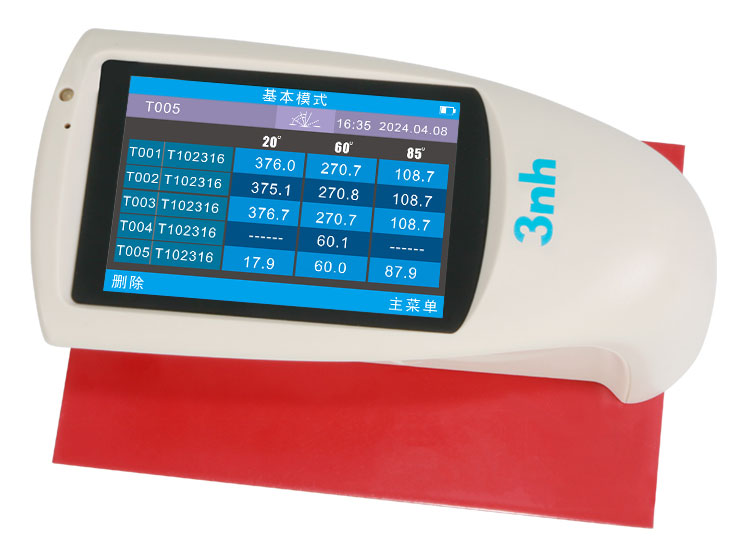
陶瓷光泽度仪怎么选型?
1.看测量角度
陶瓷光泽度仪的角度选择需根据被测表面光泽度确定:按ISO 2813/GB/T 13891,高光泽(≥70GU)用20°,中光泽(10~70GU)用60°,低光泽(哑光,≤10GU)用85°,60°为通用基准角。陶瓷砖表面类型多样,抛光砖、釉面砖、柔光砖、哑光砖等光泽差异大,因此建议选20、60、85°三角可切换的型号以覆盖多品种;若只测单一光泽品种,可选单角或双角机型以节省成本。
2.看测量标准
选型要确保仪器符合所用标准:国内陶瓷光泽度多按GB/T 13891《建筑饰面材料镜向光泽度测定方法》,出口或对标国际时按ISO、ASTM标准。选购时核对仪器的量程、读数单位、光源是否符合标准,并确认随机附带的校准标准板能满足日常校准需求,保证数据可比与验收合规。
3.看测量精度
关注仪器的重复性、再现性与稳定性:陶瓷釉面常带纹理、微弧或局部不平,会影响读数,因此应选重复性好、受样品状态影响小的机型,并在同一位多次测量取均值以抑制随机误差。同时注意仪器的分度值/分辨率,区分“测量误差”与“砖面真实光泽差异”,避免把设备噪声误判为产品不良;批量管控还应留意不同仪器间的台间一致性。
4.看使用场景
产线在线抽检、工地现场宜选便携式、读数快、可手持多点多面测量并即时显示;实验室、质检站选高精度便携型,需支持数据统计、光泽报告导出与批次追溯;出口验货、跨供应商比对则选符合ISO 2813的多角型,并重视台间差与校准可追溯性。
陶瓷光泽度仪怎么把“感觉”变成“标准”?
陶瓷光泽度仪用标准角度照射瓷砖表面,测量镜面反射的光通量,换算成光泽度指。简单来说,陶瓷光泽度仪把瓷砖亮不亮,变成瓷砖光泽度是多少GU,有了数字,就有了标准。其在陶瓷光泽度管控中的应用如下:
1.原料检验:源头定标准
做什么:检查进场的釉料、砖坯基础光泽是否稳定。
光泽度仪怎么用:测釉料烧成后的基础光泽,确认原料稳定;发现釉料批次差异,及时调整,避免源头波动。
2.烧成过程:过程中稳标准
做什么:烧成温度、时间波动会直接影响瓷砖光泽。
光泽度仪怎么用:每批次抽检烧成砖的光泽度,确认达到标准;光泽偏低,检查烧成温度是否不足,光泽偏高或不均,检查温度、釉料是否有波动。
3.成品检测:出货时把标准
做什么:成品砖出货前,按光泽度分级,确保同批次光泽一致。
光泽度仪怎么用:逐批测光泽度,合格范围内才放行;光泽差异大的砖分开放置,避免混装引起投诉;记录每批光泽度数值,建立光泽档案,批次间可比。
4.出厂对板:和客户对得上
做什么:出厂前确认砖的光泽度和客户要求一致。
光泽度仪怎么用:用客户确认的光泽度标准样/数值做比对;光泽度达标才发货,避免到客户手里对不上。
 赞 (141)
-
从喷涂到入库光泽度仪用标准数值贯穿家具漆面全流程质量管控
家具漆面的光泽问题,最麻烦的地方不是测不出来,而是问题出现得太晚:喷涂时看着挺好,流平后开始变;组装时发现边角光泽不对;入库抽检才发现整批偏哑,这时再返工,成本已经压上去了。光泽管控的关键,是把测量点从最后一道前移到每一个环节。本文为大家讲解了光泽度仪是如何从喷涂到入库,用标准数值贯穿家具漆面全流程质量管控的。
-
微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势
质检员拿光泽度仪去测电镀塑胶件光泽度,读数每次都不一样。原因并不在仪器坏,而在于仪器光斑比这个按键还宽,光斑溢出按键边缘,落到旁边的塑胶本体和空气上,测到的数值自然波动大。这类场景在电镀塑胶行业相当普遍,也正是微孔光泽度仪存在的理由。本文介绍了微孔光泽度仪用于电镀塑胶件精细化光泽度管控中的优势。
-
微孔光泽度仪:小弧微面、窄边工件光泽度检测利器
光泽度检测里,有一类工件最让人头疼:小弧面和窄边工件。这类工件面积小、表面弯,普通光泽度仪一放上去,要么盖不住、要么贴不平,测出来的数值飘忽不定,等于没测。专门破解这个难题的,就是微孔光泽度仪。微孔光泽度仪凭什么能测准小弧面、窄边?本文为大家做了讲解。
-
光泽度仪质检选型必看:普通光泽度仪和微孔光泽度仪区别
采购光泽度仪时,很多质检人员会在普通光泽度仪和微孔光泽度仪之间犯难:两者外观差不多、都能测GU值,价格却差一截,到底该选哪种?买错了会不会测不准?答案就藏在测量孔径这一个关键参数里。孔径不同,决定了你能测什么样品、测得准不准。本文讲清楚普通光泽度仪和微孔光泽度仪的区别,给你一份质检选型参考。
-
小样品、曲面件光泽度为什么测量难?微孔光泽度仪怎选?
五金小件、曲面工件、首饰弧面、微型塑胶件等样品用普通光泽度仪总测不准。要么读数偏低、要么波动大、要么重复性差,问题出在测量光斑太大。微孔光泽度仪用极小光斑,专门解决小样品、曲面件光泽度测不准难题。本文为大家分析了为了什么小样品、曲面件光泽度难测量?微孔光泽度仪如何解决这类问题?